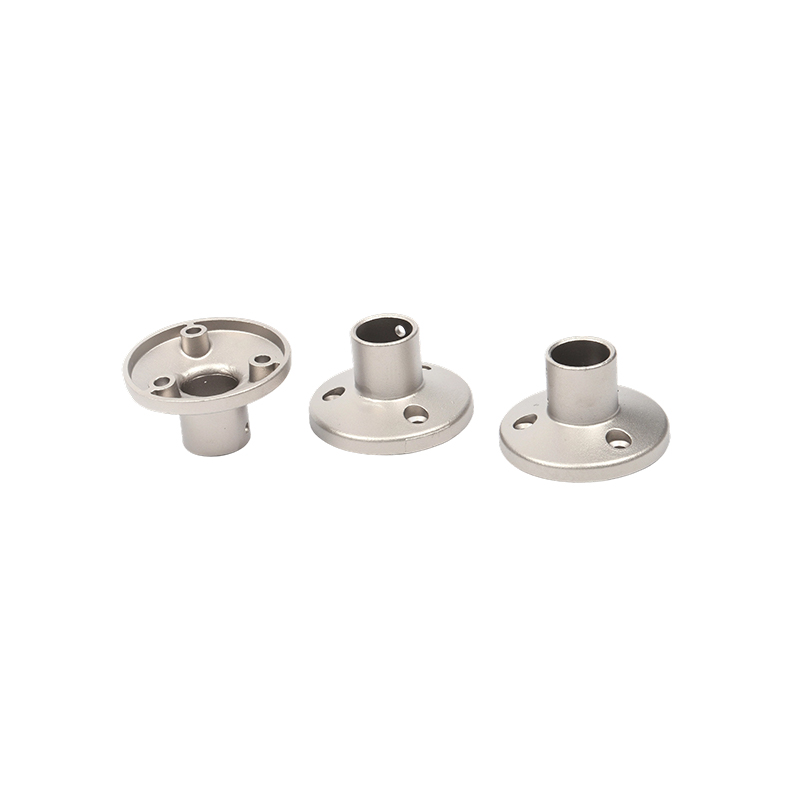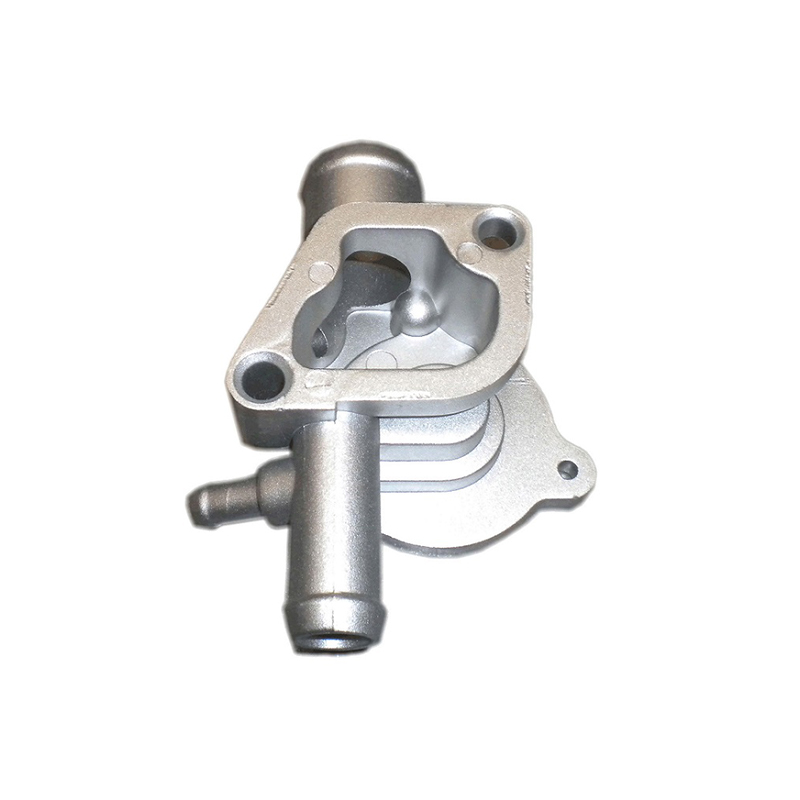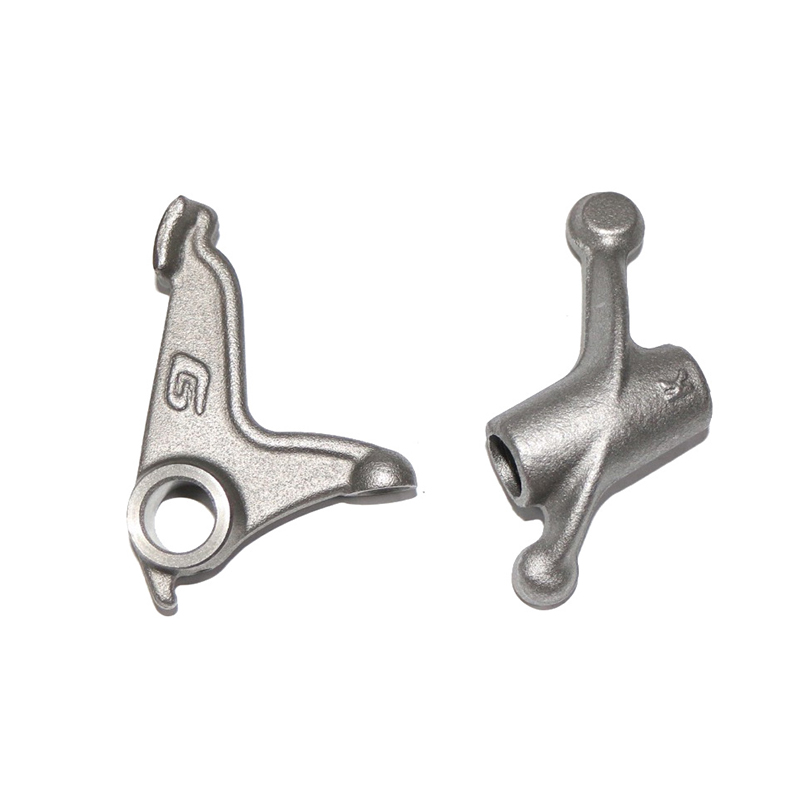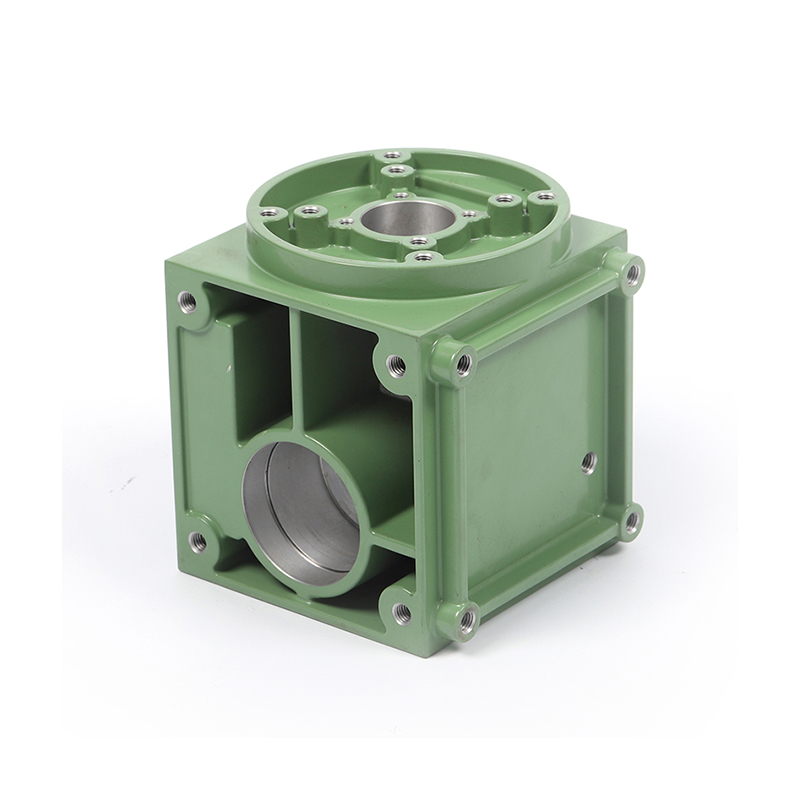
Lijevanje cinka pod pritiskom je a metoda lijevanja metala pod visokim pritiskom u kojem se rastaljena legura cinka gura u šupljinu kalupa od kaljenog čelika ("matrica") pri pritiscima koji se tipično kreću od 1.000 do 30.000 psi. Legura se brzo skrućuje unutar matrice, stvarajući dimenzionalno stabilan dio gotovo mrežastog oblika koji često zahtijeva malo ili nimalo sekundarne obrade.
U usporedbi s drugim metalima za tlačno lijevanje kao što su aluminij, magnezij ili bakar, cink nudi jedinstvenu kombinaciju svojstava: nisko talište (~420 °C / 788 °F) , visoka fluidnost, vrhunska sposobnost lijevanja i izvrsna mehanička čvrstoća. Ove karakteristike čine cink preferiranim izborom za zamršene komponente tankih stijenki i dijelove koji zahtijevaju detalje visoke preciznosti.
Dvije primarne konfiguracije stroja koriste se u postupak lijevanja pod pritiskom cinka : the vruća komora stroj (najčešći za cink) i rjeđe korišten hladna komora stroj. U strojevima s vrućom komorom, mehanizam za ubrizgavanje je uronjen u spremnik rastaljenog metala, što omogućuje vrlo kratke cikluse - obično 400-900 hitaca na sat.
Pregled korak po korak procesa lijevanja cinka pod pritiskom
Proces lijevanja cinka pod pritiskom slijedi strogo kontrolirani slijed operacija. Svaka faza izravno utječe na točnost dimenzija, završnu obradu površine i strukturni integritet konačne komponente.
Polovice matrice se čiste i prskaju sredstvom za odvajanje (lubrikant za matrice). To sprječava lijepljenje, kontrolira toplinske gradijente i produljuje vijek trajanja matrice.
Poklopna matrica i matrica za izbacivanje su hidraulički zatvoreni i zaključani velikom silom stezanja — dovoljnom da se odupre pritisku ubrizgavanja tijekom punjenja.
Rastaljeni cink na ~430–450 °C ubrizgava se u šupljinu matrice preko guščjeg vrata i mlaznice (vruća komora) pri precizno kontroliranoj brzini i tlaku.
Legura se smrzava unutar milisekundi do nekoliko sekundi. Temperatura kalupa, kanali za hlađenje i sastav legure određuju brzinu skrućivanja i mikrostrukturu.
Nakon što se skrutne, kalup se otvara i igle za izbacivanje guraju odljevak iz šupljine kalupa. Pravilan dizajn izbacivača sprječava izobličenje tankih dijelova.
Vrata, vodilice i bljesak su podrezani (često automatiziranim kalupima za podrezivanje). Naknadna obrada može uključivati pjeskarenje, plastificiranje, premazivanje prahom ili CNC strojnu obradu.
Cijeli ciklus - od ubrizgavanja do izbacivanja - obično traje 5 do 40 sekundi , ovisno o složenosti dijela i debljini stijenke. Ovo kratko trajanje ciklusa jedna je od primarnih ekonomskih prednosti procesa lijevanja cinka pod pritiskom.
Uobičajene legure cinka koje se koriste u lijevanju pod pritiskom
Odabir legure cinka duboko utječe na mehanička svojstva, otpornost na koroziju i stabilnost dimenzija lijevanog dijela. Obitelj ZAMAK (akronim od njemačkih riječi za njegove sastavne metale: cink, aluminij, magnezij, bakar) predstavlja najrašireniju skupinu legura cinka za lijevanje pod pritiskom u cijelom svijetu.
| Legura | Al % | Cu % | Mg % | Vlačna čvrstoća | Ključne karakteristike |
|---|---|---|---|---|---|
| ZAMAK 2 (legura 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Najveća čvrstoća i tvrdoća obitelji ZAMAK; dobra otpornost na puzanje |
| ZAMAK 3 (legura 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Najviše korišten; izvrsna svojstva lijevanja; dimenzionalna stabilnost |
| ZAMAK 5 (legura 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Veća čvrstoća od #3; bolja otpornost na puzanje; uobičajeno u Europi |
| ZAMAK 7 (legura 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Modificiran #3 s nižim Mg; vrhunska fluidnost; moguće tanje stijenke |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Viši aluminij; ljevak s vrućom komorom; dobra nosivost |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Legura cinka najveće čvrstoće; lagan; samo gravitacijska/hladna komora |
ZAMAK 3 čini približno 70% svih cinčanih odljevaka proizvedenih u Sjevernoj Americi zbog svoje iznimne ravnoteže livljivosti, mehaničkih svojstava i isplativosti. Kada je potrebna veća čvrstoća bez žrtvovanja točnosti dimenzija, ZAMAK 5 je tipična nadogradnja.
Prednosti lijevanja cinka pod pritiskom
Proces lijevanja pod pritiskom cinka nudi uvjerljivu kombinaciju prednosti s kojom se nekoliko alternativnih proizvodnih metoda može istodobno mjeriti. Razumijevanje ovih prednosti pomaže inženjerima i stručnjacima za nabavu u donošenju informiranih odluka o odabiru materijala
Odljevci od cinka pod pritiskom rutinski postižu tolerancije od ±0,025 mm na kritičnim značajkama, smanjujući ili eliminirajući skupe sekundarne operacije strojne obrade.
Strojevi za tlačni lijev cinka s vrućom komorom mogu proizvesti stotine snimaka na sat, podržavajući proizvodnju velikih količina uz niže jedinične troškove od mnogih konkurentskih procesa.
Visoka fluidnost rastaljenog cinka omogućuje punjenje tankih stijenki (čak 0,3 mm), udubljenja, navoja i zamršenih unutarnjih prolaza u jednoj operaciji lijevanja.
Čelični kalupi koji se koriste za lijevanje cinka pod pritiskom traju znatno dulje od onih za aluminij - često preko 1.000.000 hitaca - čime se smanjuje amortizirani trošak alata po dijelu.
Površine od lijevanog cinka dovoljno su glatke za izravno oplatu, bojanje ili nanošenje praha bez opsežne pripreme površine, čime se smanjuju troškovi završne obrade.
Cink prirodno stvara zaštitnu patinu, a odljevci od cinka su vrlo osjetljivi na galvanizaciju, eloksiranje i premaze za konverziju kromata za poboljšanu zaštitu.
Industrijska primjena odljevaka od cinka pod pritiskom
Svestranost procesa lijevanja pod pritiskom učinila ga je nezamjenjivim u iznimno širokom spektru industrija. Od potrošačke elektronike do teških automobilskih komponenti, dijelovi od lijevanog cinka nalaze se svugdje gdje se visoka preciznost, čvrstoća i kozmetička kvaliteta isprepliću s potrebom za troškovno učinkovitom proizvodnjom velikih količina.
Glavne industrije za krajnju upotrebu
u automobilska industrija , odljevci od cinka pojavljuju se u rasplinjačima, komponentama sustava goriva, ručkama vrata, mehanizmima sigurnosnih pojaseva, dijelovima stupa upravljača i sve više u komponentama električnih vozila (EV) kojima je potrebna elektromagnetska zaštita. Mogućnost integriranja višestrukih funkcija u jedan odljevak smanjuje korake montaže i težinu u sustavima vozila.
The potrošačka elektronika sektor se uvelike oslanja na lijevanje cinka pod pritiskom za šarke prijenosnih računala, kućišta kamera, kućišta konektora i hladnjake, gdje je kombinacija mogućnosti EMI zaštite, toplinske vodljivosti i precizne kontrole dimenzija ključna za performanse proizvoda.
Ključna razmatranja dizajna za lijevanje cinka pod pritiskom
Uspješno lijevanje cinka pod pritiskom počinje s dizajn za proizvodnost (DFM) . Inženjeri koji razumiju ograničenja procesa i mogućnosti rano u fazi projektiranja postižu bolju kvalitetu dijelova, niže troškove alata i brže izlazak na tržište.
Debljina stijenke
Ujednačena debljina stijenke potiče ravnomjerno skrućivanje i smanjuje nedostatke skupljanja. Preporučena nazivna debljina stjenke za odljevke od cinka je 1,0–3,5 mm , iako su stijenke tanke od 0,3 mm moguće postići sa ZAMAK-om 7. Nagle promjene u debljini profila treba izbjegavati ili prelaziti postupnim sužavanjem.
Kutovi nacrta
Kutovi gaza od 0,5° do 2° na površinama paralelnim sa smjerom linije razdvajanja omogućuju čisto izbacivanje bez iskrivljenja dijela. Unutarnji zidovi i duboki džepovi zahtijevaju veće kutove propuha kako bi se kompenziralo skupljanje metala na jezgri.
Rebra i glave
Rebra bi trebala biti 50-70% debljine susjedne stijenke i postavljena tako da se ukrute bez stvaranja udubljenja ili poroznosti. Izbočine (uzdignute cilindrične značajke za pričvršćivače) trebaju imati središnje klinove za kontrolu konzistencije zida i biti poduprte umetcima za čvrstoću.
Podrezivanja i bočne radnje
Podrezivanja zahtijevaju bočne radnje (klizne jezgre) u matrici, što povećava složenost alata i povećava cijenu. Gdje to dizajn dopušta, pretvaranje vanjskih podreza u ekvivalentne značajke koje se mogu postići bez bočnih radnji značajno smanjuje troškove matrice i poboljšava pouzdanost proizvodnje.
Tolerancije i skupljanje
ZAMAK 3 ima linearno skupljanje od cca 1,17%. Dizajneri matrice to kompenziraju odgovarajućim skaliranjem šupljine. U proizvodnji su moguće postići opće tolerancije od ±0,076 mm po 25 mm dimenzije; kritične značajke mogu se održati na ±0,025 mm s odgovarajućim usmjeravanjem i kontrolom procesa.
Uobičajeni nedostaci i kontrola kvalitete kod lijevanja cinka pod pritiskom
Čak i uz inherentne prednosti cinka kao metala za lijevanje, varijabilnost procesa može dovesti do nedostataka koji ugrožavaju integritet ili izgled dijela. Razumijevanje temeljnih uzroka uobičajenih nedostataka omogućuje procesnim inženjerima provedbu preventivnih mjera i održavanje dosljedne kvalitete izlaza.
- Poroznost Plinske ili skupljajuće šupljine unutar odljevka. Uzrokovano zarobljenim zrakom, prevelikom brzinom ubrizgavanja ili nedovoljnim odzračivanjem. Ispravljeno optimiziranjem dizajna vrata/klizača, dodavanjem pomoćnog vakuuma ili podešavanjem parametara ubrizgavanja.
- Hladna zatvaranja Vidljive linije spojeva gdje se susreću dvije metalne fronte bez potpunog spajanja. Posljedica je nedovoljne temperature metala, sporog ubrizgavanja ili lošeg položaja vrata. Ispravlja se povećanjem temperature metala ili redizajniranjem sustava zapornih vrata.
- Bljesak Tanke metalne peraje na liniji razdvajanja ili oko igala za izbacivanje. Uzrokovano istrošenim matricama, nedovoljnom silom stezanja ili previsokim tlakom ubrizgavanja. Zahtijeva održavanje matrice, podešavanje sile stezanja ili podešavanje parametara ubrizgavanja.
- Pogrešno pokretanje Nepotpuno punjenje šupljine matrice. Obično zbog niske temperature metala, nedovoljnog tlaka ubrizgavanja ili tankih stijenki koje se smrzavaju prije nego što se šupljina ispuni. Rješeno kroz podešavanje temperature i redizajn vrata.
- Interdendritično skupljanje Podpovršinska poroznost u središtu debelih presjeka zbog skrućivanja. Sveden na najmanju moguću mjeru kroz jednoličan dizajn stijenke, pritisak pojačanja i pravilno hlađenje kalupa.
- Mjehurići Površinski mjehurići koji se pojavljuju nakon presvlačenja ili bojanja, uzrokovani podpovršinskom poroznošću koja se širi pod utjecajem topline. Sprječava se kontrolom poroznosti u fazi lijevanja optimizacijom procesa.
Suvremene operacije tlačnog lijevanja cinka koriste sveobuhvatan pristup upravljanju kvalitetom koji kombinira Statistička kontrola procesa (SPC) , rendgenska inspekcija, provjera dimenzija CMM-a i automatizirani vizualni sustavi za otkrivanje i rješavanje nedostataka u stvarnom vremenu.
Održivost i postupak lijevanja pod pritiskom cinka
Kako se proizvodne industrije suočavaju sa sve većim pritiskom da se smanji utjecaj na okoliš, postupak lijevanja cinka pod pritiskom nudi inherentne prednosti održivosti koje zaslužuju priznanje. Cink je jedan od metala koji se najviše reciklira na Zemlji, a zatvorena priroda lijevanja pod pritiskom smanjuje materijalni otpad.
The niža temperatura taljenja legura cinka izravno se pretvara u nižu potrošnju energije po kilogramu lijevanog metala u usporedbi s legurama aluminija ili bakra. Životni vijek matrice je također duži, smanjujući potrošnju energetski intenzivnog alatnog čelika tijekom vijeka proizvodnje komponente.
Nadalje, sposobnost proizvodnje komponente gotovo neto oblika uz minimalnu naknadnu obradu smanjuje stvaranje strugotina i energiju povezanu sa sekundarnim operacijama. Dok proizvođači slijede ciljeve ekološke certifikacije ISO 14001 i smanjenja ugljičnog otiska, profil kružnog gospodarstva svojstven lijevanju cinka pod pritiskom postaje sve važniji kriterij odabira.
Budući trendovi u tehnologiji lijevanja pod pritiskom cinka
Industrija tlačnog lijevanja cinka nastavlja se razvijati kao odgovor na zahtjeve za strožim tolerancijama, većom složenošću, manjom težinom i poboljšanom održivošću. Nekoliko novih trendova preoblikuje tehnološki krajolik ovog procesa.
Tiksoprešanje cinka
Postupci tiksolijevanja ubrizgavaju cink u polukrutom, tiksotropnom stanju, smanjujući poroznost i poboljšavajući mehanička svojstva u usporedbi s uobičajenim potpuno tekućim injektiranjem. Iako su složenije, komponente tiksomlijevanog cinka mogu se približiti svojstvima kovanog materijala u kritičnim primjenama.
Integrirana simulacija i AI kontrola procesa
Napredni alati za simulaciju punjenja kalupa (kao što su MAGMASOFT i Flow-3D) sada se rutinski koriste za optimiziranje dizajna vrata i klizača, predviđanje skupljanja i identificiranje vrućih točaka prije rezanja čelika. Sve više, algoritmi strojnog učenja postavljaju se na strojeve za tlačno lijevanje za dinamičku prilagodbu parametara procesa na temelju podataka senzora, smanjujući stope otpada i poboljšavajući dosljednost procesa.
Multi-Material & Insert Casting
Proces lijevanja cinka pod pritiskom je prikladan za prelijevanje oko umetaka od drugih materijala — čeličnih iglica, bakrenih vodiča, polimera ili keramike. Ova sposobnost podržava proizvodnju složenih višenamjenskih komponenti koje kombiniraju svojstva cinka s drugim materijalima u jednom koraku proizvodnje.
Minijaturizacija i mikro lijevanje pod pritiskom
Napredak u proizvodnji kalupa i kontroli ubrizgavanja omogućio je mikro tlačni lijev komponenti cinka težine manje od 1 grama sa značajkama mjerenim u stotinkama milimetra. Primjene u mikroelektronici, medicinskim uređajima i preciznim instrumentima nastavljaju širiti granice onoga što se može postići lijevanjem pod pritiskom cinka.
Proces lijevanja cinka pod pritiskom ostaje jedna od tehnički najzrelijih proizvodnih tehnologija koje stalno napreduju i koje su dostupne proizvodnim inženjerima i dizajnerima. Njegova jedinstvena kombinacija visoka točnost dimenzija, izvrsna završna obrada površine, kratka vremena ciklusa, dug životni vijek matrice, fleksibilnost dizajna i mogućnost recikliranja postavlja lijevanje cinka pod tlakom kao trajni kamen temeljac precizne proizvodnje metala.
Bilo da odaberete ZAMAK 3 za kućište potrošačke elektronike velikog volumena, ZAMAK 5 za automobilski strukturalni nosač ili ZA-27 za nosivu komponentu visoke čvrstoće, postupak lijevanja cinka pod pritiskom nudi put do složenih, visokokvalitetnih metalnih dijelova po cijeni i razini performansi koju alternative teško mogu zadovoljiti. Za inženjere koji su voljni uključiti se u proces rano u ciklusu dizajna, lijevanje cinka pod pritiskom i dalje otvara nove mogućnosti u inovaciji proizvoda.