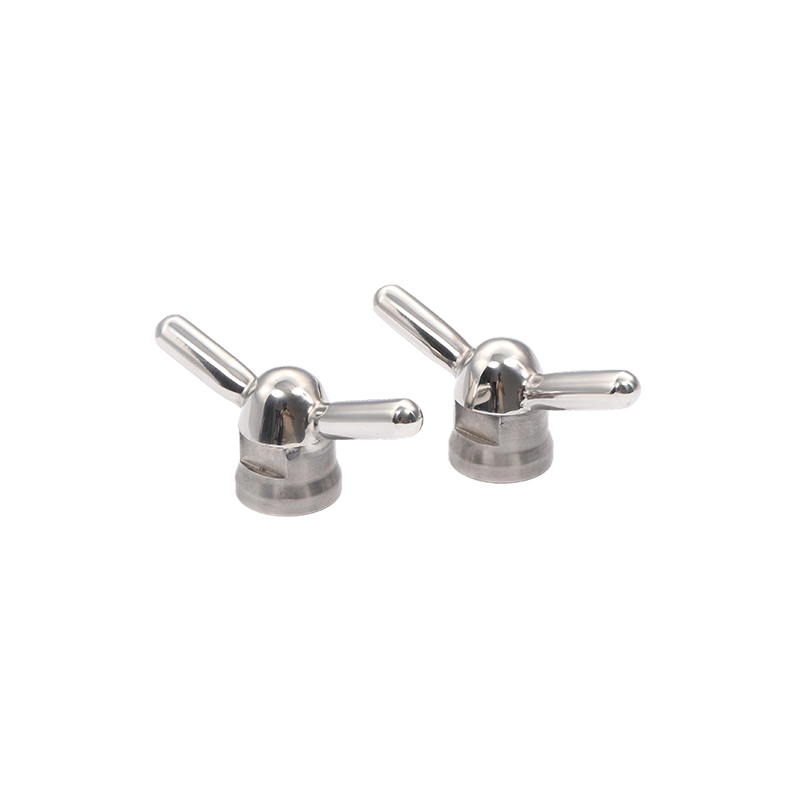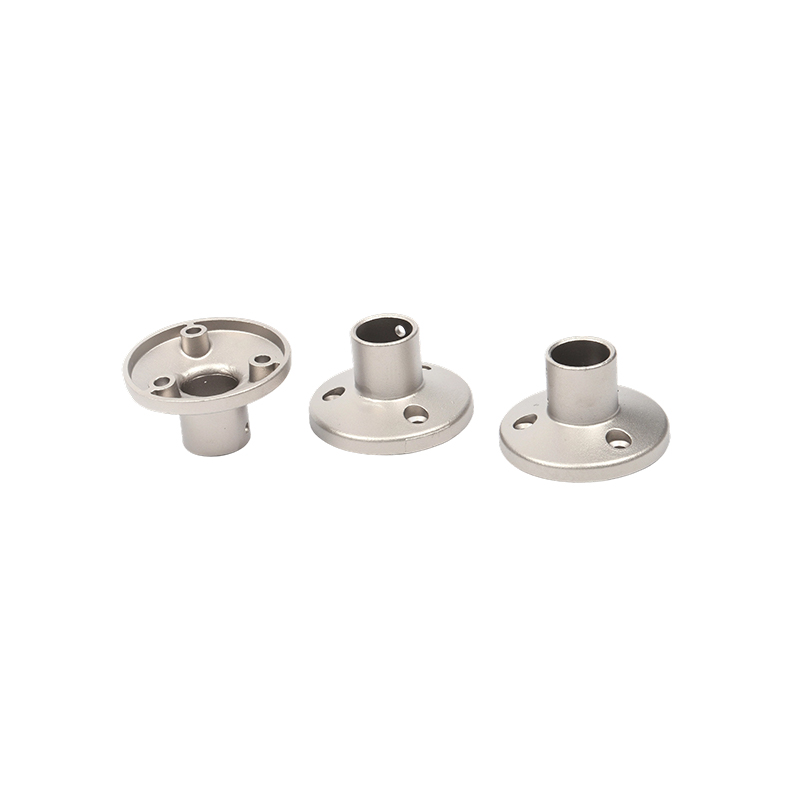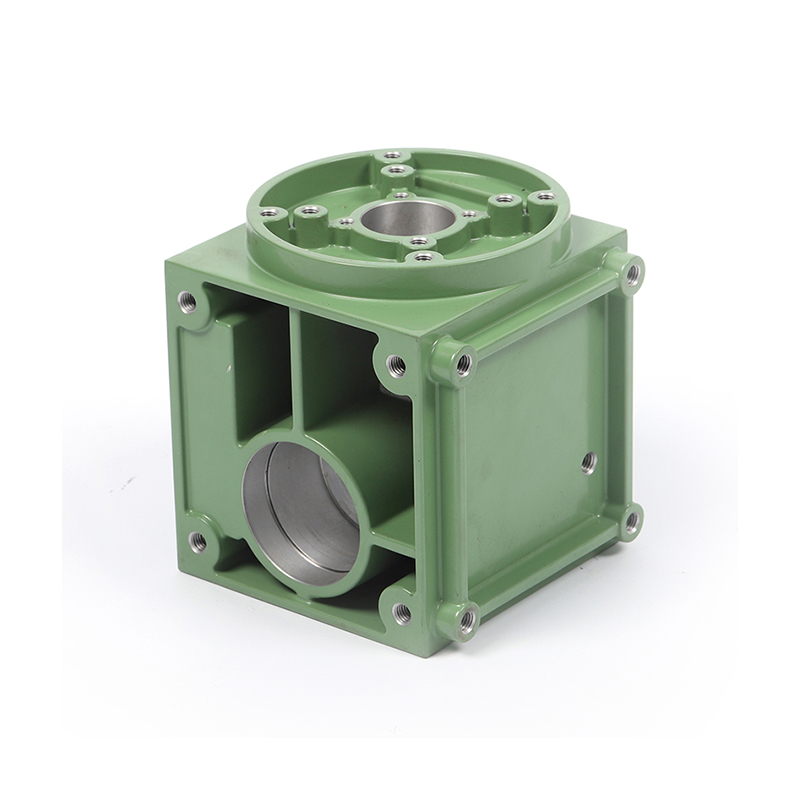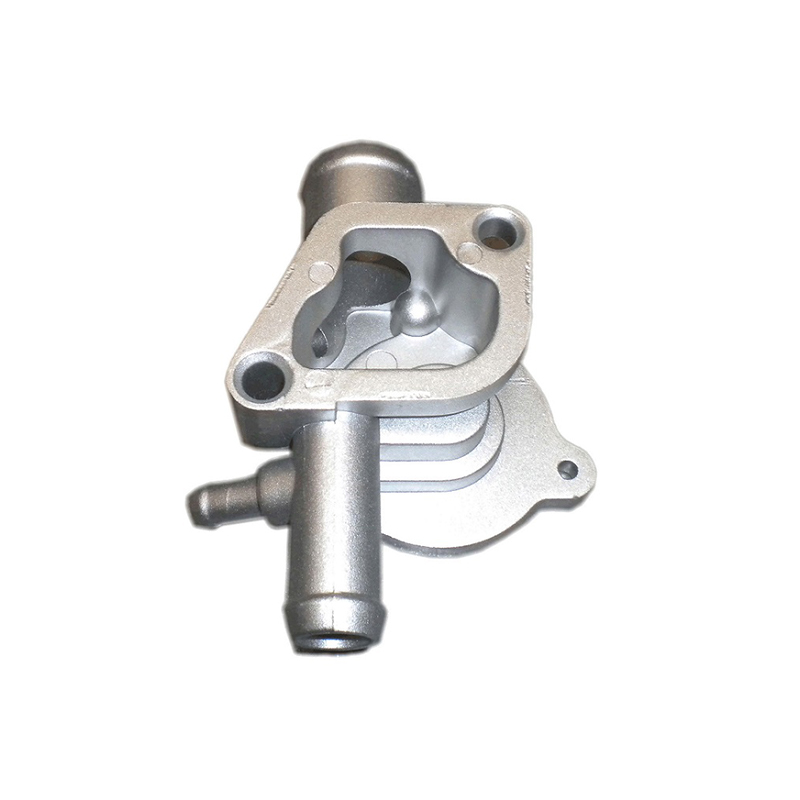
Lagano precizno lijevanje sjedi na konvergenciji znanosti o materijalima, inženjerstva alata i kontrole dimenzija. Omogućuje proizvođačima u svemirskom, automobilskom, medicinskom i obrambenom sektoru da proizvedu složene metalne komponente gotovo neto oblika koje kombiniraju minimalnu masu s uskim tolerancijama -- kvalitete o kojima se sve više ne može pregovarati u aplikacijama vođenim performansama.
Što je lagano precizno lijevanje
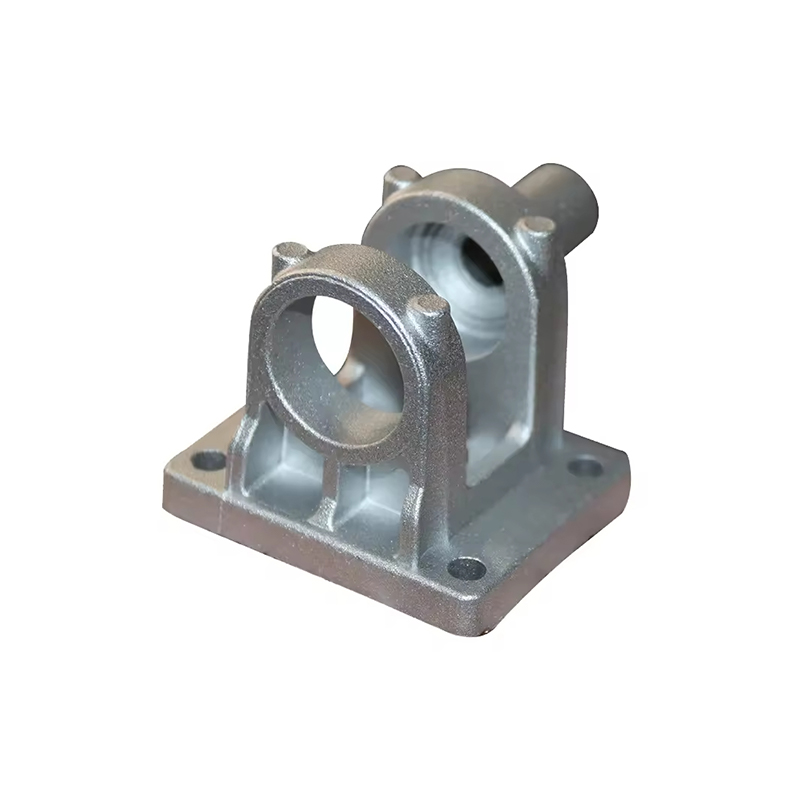
Lagano precizno lijevanje odnosi se na obitelj procesa oblikovanja metala dizajniranih za proizvodnju komponenata visoke točnosti dimenzija uz korištenje legura koje minimaliziraju ukupnu masu komponente. Za razliku od konvencionalnih metoda lijevanja kod kojih se očekuje višak materijala koji se uklanja strojnom obradom, cilj preciznog lijevanja je ishod gotovo neto oblika -- lijevani dio usko odgovara konačnoj geometriji, smanjujući naknadnu obradu i gubitak materijala istovremeno.
Pojam obuhvaća nekoliko različitih tehnologija uključujući livenje po modelu (po izgubljenom vosku), lijevanje pod pritiskom s lakim legurama, lijevanje pod pritiskom i polukruto lijevanje metala. Ono što ih povezuje je dvostruki mandat: postići ponovljivu geometrijsku preciznost i koristiti materijale čiji omjer gustoće i čvrstoće donosi značajne uštede težine. Legure aluminija, legure magnezija i legure titana najčešće su korištene obitelji materijala u ovom prostoru.
Metode lijevanja jezgri i njihove karakteristike
Investicijski lijev
Lijevanje po masi, povijesno poznato kao proces izgubljenog voska, ostaje mjerilo geometrijske složenosti u preciznom lijevanju. Voštani uzorak obložen je slojevima keramičke kaše koja se stvrdnjava u ljusku. Vosak se zatim rastali, a rastaljeni metal ulijeva u keramički kalup. Kada se primijeni na lagane legure kao što je A356 aluminij ili Ti-6Al-4V titan, livenje po ulošku može postići debljinu stjenke od samo 0,8 mm i tolerancije unutar 0,1 mm po 25 mm dimenzije.
Proces je posebno prikladan za komponente zrakoplovnih turbina, okvire kirurških implantata i strukturne nosače tankih stijenki gdje su obavezni i geometrijska složenost i mala težina. Njegovo glavno ograničenje je vrijeme ciklusa: svaka keramička ljuska zahtijeva višestruke faze sušenja, što ga čini manje prikladnim za iznimno velike količine proizvodnje.
Aluminijski tlačni lijev
Aluminijsko tlačno lijevanje pod visokim pritiskom je pokretač laganog preciznog lijevanja u proizvodnji automobila i potrošačke elektronike. Rastaljeni aluminij ubrizgava se u kalupe od kaljenog čelika pod tlakom u rasponu od 10 do 175 MPa. Vremena ciklusa mjere se u sekundama, a ne u satima, a proces pouzdano održava tolerancije od plus ili minus 0,05 mm u stabilnim proizvodnim uvjetima.
Legure kao što su ADC12, A380 i Silafont-36 formulirane su posebno za lijevanje pod pritiskom, nudeći dobru fluidnost, nisko skupljanje i otpornost na koroziju. Vakuumski potpomognuti tlačni lijev dodatno smanjuje poroznost plina, omogućujući toplinsku obradu i zavarivanje dijelova -- mogućnosti koje tradicionalnim tlačnim ljevcima često nedostaju.
Lijevanje magnezija
Magnezij je najlakši konstrukcijski metal u širokoj uporabi u inženjerstvu, s gustoćom od približno 1,74 g/cm3 u usporedbi s 2,7 g/cm3 za aluminij. Thixomolding i livenje u vrućoj komori magnezijskih legura kao što su AZ91D i AM60B omogućuju proizvodnju tankih stijenki, laganih kućišta i strukturnih komponenti. Lijevanje od magnezija posebno je istaknuto u šasiji prijenosnog računala, komponentama stupa upravljača i unutarnjim strukturama zrakoplovstva gdje svako smanjenje grama nosi značajne implikacije na troškove ili performanse.
Lijevanje pod pritiskom i obrada polučvrstog materijala
Lijevanje pod pritiskom primjenjuje hidraulički tlak tijekom skrućivanja, potiskujući poroznost i poboljšavajući mehanička svojstva iznad onoga što se postiže konvencionalnim lijevanjem pod pritiskom. Polučvrsti metalni lijev, uključujući varijante rheocast i thixocast, obrađuje leguru u djelomično čvrstom stanju, dajući finu, kuglastu mikrostrukturu otpornu na vruće trganje. Obje metode se sve više prihvaćaju za strukturne komponente kritične za sigurnost kao što su kontrolne ruke, zglobovi i nosači motora, gdje lagani aluminij također mora zadovoljiti zahtjevne zahtjeve za umor i udarce.
Odabir materijala za aplikacije kritične težine
Odabrana legura u osnovi određuje što se postupkom lijevanja može postići u smislu minimalne debljine presjeka, završne obrade površine, mogućnosti toplinske obrade i obradivosti nakon lijevanja. Donja tablica uspoređuje najčešće obitelji legura koje se koriste u laganom preciznom lijevanju.
| Obitelj Alloy | Gustoća (g/cm3) | Uobičajeni UTS (MPa) | Primarni proces | Ključna prednost |
|---|---|---|---|---|
| Aluminij A356-T6 | 2.68 | 262 | Ulaganje / gravitacijska matrica | Izvrsna livljivost i zavarljivost |
| Aluminij A380 | 2.71 | 317 | Lijevanje pod visokim pritiskom | Visoka fluidnost za tanke stijenke |
| Magnezij AZ91D | 1.81 | 230 | Lijevanje pod pritiskom u vrućoj komori | Strukturna opcija najmanje gustoće |
| Titan Ti-6Al-4V | 4.43 | 950 | Lijevanje pod vakuumom | Najveći omjer snage i težine |
| Aluminij-Silicij Silafont-36 | 2.65 | 340 | Vakuumski lijevani kalupi | Može se toplinski obraditi, zavariti |
Odljevci od titana zauzimaju specijalizirani segment. Iako je gušći od aluminija i magnezija, titan nudi specifičnu čvrstoću koja premašuje oba, što ga čini materijalom izbora kada su strukturni zahtjevi ekstremni, a proračuni za težinu još uvijek mali -- što je uobičajena situacija u vojnim zrakoplovima i medicinskim implantatima.
Kontrola dimenzija i standardi tolerancije
Preciznost lijevanja se kvantificira kroz tolerancije, završnu obradu površine i granice poroznosti. Industrijski standardi kao što su ISO 8062, ASTM B85 i AMS 2175 definiraju prihvatljive opsege varijacija dimenzija za lijevane komponente ovisno o procesu, leguri i predviđenim uvjetima rada.
Procesi lijevanja po modelu koji rade s aluminijem i titanom obično zadovoljavaju stupnjeve tolerancije CT4 do CT6 prema ISO 8062, što odgovara tolerancijama u rasponu od 0,26 mm do 0,74 mm za dimenziju od 50 mm. Visokotlačnim lijevanjem pod pritiskom mogu se postići čvršći stupnjevi CT4 do CT5 na elementima koje izravno oblikuje matrica, iako su značajke linije razdvajanja i dimenzije na strani izbacivača podložne većim varijacijama.
Hrapavost površine jednako je važna u mnogim primjenama. Lijevani uložni odljevci obično daju Ra vrijednosti između 1,6 i 3,2 mikrometra, što u mnogim zrakoplovnim i medicinskim kontekstima eliminira potrebu za strojnom obradom na površinama koje se ne spajaju. Odljevci pod pritiskom obično postižu Ra vrijednosti od 0,8 do 2,0 mikrometra na površinama oblikovanim pod pritiskom.
Upravljanje poroznošću: Izazov skrivene preciznosti
Unutarnja poroznost -- šupljine nastale zarobljenim plinom ili skrućivanjem -- najčešći je nedostatak u lakim odljevcima i primarni razlog zašto precizni odljevci ne prolaze nerazornu procjenu. Vakuumski potpomognuto tlačno lijevanje, kontrolirano skrućivanje kroz usmjereno hlađenje i naknadna obrada vrućim izostatičkim prešanjem (HIP) tri su glavne strategije koje se koriste za postizanje poroznosti unutar specifikacije. HIP, koji primjenjuje istovremenu toplinu i pritisak za urušavanje unutarnjih šupljina, standardna je praksa za odljevke od titana u zrakoplovima i sve se više usvaja za strukturne aluminijske komponente u platformama električnih vozila.
Proces laganog preciznog lijevanja: korak po korak
Bez obzira na specifičnu metodu, lagani precizni odljev namijenjen proizvodnji slijedi logičan slijed faza koje uravnotežuju brzinu, kvalitetu i cijenu.
- Dizajn i simulacija: Geometrija komponenti projektirana je za livljivost pomoću softvera za simulaciju konačnih elemenata i protoka fluida. Modeliranje skrućivanja identificira potencijalne vruće točke, zone skupljanja i mjesta zatvaranja prije nego što se bilo koji alat izreže.
- Izrada alata: Matrice ili alati za livenje u kalupe strojno se obrađuju, obično od alatnog čelika H13 za lijevanje pod pritiskom ili aluminija za uzorke prototipa za livenje u kalupe. Provjera dimenzija provodi se prije izlijevanja bilo kakvog metala.
- Priprema legure: Metalni šaržer se rastali, otplinjuje i kemijski analizira pomoću spektrometrije optičke emisije kako bi se potvrdilo da je sastav unutar specifikacije. Otplinjavanje je ključno za aluminij i magnezij za uklanjanje otopljenog vodika.
- Casting: Metal se unosi u kalup ili kalup pod kontroliranim parametrima temperature, tlaka i brzine. Za livenje po ulošku, ljuske se prethodno zagrijavaju kako bi se osiguralo potpuno punjenje i usmjereno skrućivanje.
- Hlađenje i izbacivanje: Kontrolirane brzine hlađenja upravljaju mikrostrukturom. Brzo kaljenje nakon lijevanja često je praćeno starenjem ili toplinskom obradom otopine kako bi se razvila potrebna mehanička svojstva.
- Završna obrada i pregled: Vrata i usponi se uklanjaju, površine se peskare ili kemijski tretiraju, a dijelovi se podvrgavaju dimenzionalnoj kontroli pomoću koordinatnog mjernog stroja (CMM), rendgenskom ili CT skeniranju za unutarnju poroznost i mehaničkom ispitivanju kuponom gdje je potrebno.
Primjene u industriji
Zrakoplovstvo i obrana
Laganim preciznim lijevanjem u zrakoplovstvu dominiraju komponente od lijevanog titana i aluminija: kućišta turbina, strukturni nosači, kućišta avionike i hidraulični razvodnici. Sposobnost konsolidacije sklopova koji su prije zahtijevali više strojno obrađenih dijelova u jedan odljev glavni je pokretač troškova i težine. Strukturni nosač koji se prije sastojao od pet zavarenih detalja često se može rekonstruirati kao jedan investicijski odljev s identičnim ili boljim mehaničkim svojstvima.
Automobilska i električna vozila
Lagani lijevi za automobile prolaze kroz brze promjene potaknute elektrifikacijom. Baterijska električna vozila zahtijevaju strukturne komponente koje upravljaju udarnim opterećenjem bez gubitka mase kao što je to slučaj s čelikom, a strategije šasije od više materijala sve se više oslanjaju na velike aluminijske odljevke kao strukturne čvorove. Takozvani pristup gigacastinga -- proizvodnja cijelih stražnjih dijelova podvozja kao pojedinačnih aluminijskih tlačnih odljevaka -- izravno je proširenje principa preciznog lijevanja primijenjenih u proizvodnom opsegu. Čvorovi podokvira, kućišta motora, izmjenjivači topline i zglobovi ovjesa među najobimnijim su laganim preciznim odljevcima u automobilskoj industriji danas.
Medicinski i implantabilni uređaji
Odljevak od titana služi za proizvodnju ortopedskih i spinalnih implantata gdje su istovremeno potrebni biokompatibilnost, otpornost na koroziju i precizna kontrola dimenzija. Lijevana legura titana koristi se za kralježničke kaveze, komponente za rekonstrukciju kuka i koljena i hardver za fiksiranje traume. Površinska tekstura u odljevcima implantata je namjerno upravljana: grube teksture potiču oseointegraciju, dok glatke nosive površine minimiziraju ostatke trošenja.
Industrija i energetika
Kućišta pumpi, tijela ventila, komponente kompresora i turbinske lopatice u industrijskoj energetskoj opremi predstavljaju rastući segment za lagano precizno lijevanje. U primjenama gdje smanjenje mase izravno smanjuje potrošnju energije -- rotirajuće komponente u pumpama i kompresorima -- aluminijski i magnezijski odljevci istiskuju sivo željezo, donoseći dobitke učinkovitosti koji vraćaju investicije u alat unutar relativno kratkih proizvodnih ciklusa.
Osiguranje kvalitete i nerazorna evaluacija
Preciznost u laganom preciznom lijevanju proteže se na režim inspekcije. Za sigurnosno kritične komponente, sljedeće nedestruktivne metode ocjenjivanja obično su navedene u dokumentaciji o nabavi.
Radiografsko ispitivanje pomoću X-zraka ili kompjutorizirane tomografije otkriva unutarnju poroznost, inkluzije i hladne zatvarače. Posebno je CT skeniranje postalo zlatni standard za složene odljevke jer proizvodi trodimenzionalnu mapu unutarnjeg stanja koja se može prekriti s CAD modelom kako bi se istovremeno potvrdili i geometrija i integritet. Inspekcija fluorescentnim penetrantom otkriva površinske pukotine i preklapanja. Provjera dimenzija od strane CMM-a potvrđuje kritične dimenzije sučelja, provrta ležaja i ravnost spojne površine. Kuponi za mehaničko ispitivanje izliveni iz iste topline potvrđuju vlačnu čvrstoću, granicu tečenja, istezanje i tvrdoću prema specifikaciji materijala.
Razmatranja dizajna za inženjere lijevanja
Učinkovito lagano precizno lijevanje počinje puno prije izlijevanja metala. Načela dizajna za lijevanje (DFC) vode geometrijske odluke koje određuju može li se komponenta proizvesti ponovljivo unutar tolerancije. Ujednačeni dijelovi zida sprječavaju različito skrućivanje i vruće točke koje stvaraju poroznost skupljanja. Kutovi gaza od 1 do 3 stupnja na okomitim površinama omogućuju čisto izbacivanje iz matrica. Izdašni zaobljeni spojevi na stijenkama koje se križaju raspoređuju naprezanje tijekom skrućivanja i tijekom rada. Rebra su učinkovitija od povećanja ukupne debljine stijenke za postizanje krutosti u lakim strukturama.
Softver za optimizaciju topologije, sada naširoko integriran u radni tijek dizajna lijevanja, generira organske geometrije minimalne mase koje usmjeravaju metal samo tamo gdje postoji strukturalna potreba. Ove optimizirane geometrije, koje su nekoć bile izvedive samo u aditivnoj proizvodnji, sve se više ostvaruju putem lijevanja po ulošku zahvaljujući napretku u tehnologiji keramičkih ljuski i korištenju 3D ispisanih voštanih uzoraka generiranih izravno iz rezultata optimizacije topologije.
Novi razvoji na terenu
Nekoliko tehnoloških pravaca aktivno širi granice laganog preciznog lijevanja. Ispis mlazom vezivnog pijeska i ispis keramičkih kalupa temeljen na stereolitografiji u potpunosti eliminiraju izradu alata za uzorke za proizvodnju prototipa i male količine, sažimajući razvojne rokove s tjedana na dane. Obrada polučvrstog aluminija primijenjena na konstrukcijske dijelove visokog integriteta ulazi u sve veću proizvodnju automobila. Praćenje procesa u stvarnom vremenu korištenjem senzora ugrađenih u kalupe, u kombinaciji s modelima strojnog učenja obučenim na povijesnim podacima o greškama, omogućuje zatvorenu petlju kontrole punjenja, skrućivanja i hlađenja -- smanjujući stope otpada i omogućavajući uže procesne prozore. Konačno, novi sustavi aluminij-litij i aluminij-skandij legura nude smanjenje gustoće od 5 do 10 posto u odnosu na konvencionalne aluminijske legure uz zadržavanje ili poboljšanje mehaničkih svojstava, otvarajući daljnje mogućnosti smanjenja težine za lijevane zrakoplovne strukture.
Pokretači troškova i ekonomska razmatranja
Lagano precizno lijevanje nosi više jedinične troškove alata od konvencionalnog lijevanja ili izrade za jednostavne geometrije, ali ekonomičnost postaje uvjerljiva pri umjerenim do velikim količinama i kada se procijeni ukupni trošak vlasništva. Smanjena obrada nakon lijevanja smanjuje proizvodni rad i troškove alata za rezanje. Konsolidacija dijelova smanjuje vrijeme sastavljanja, broj pričvršćivača i teret pregleda. Smanjenje težine u zrakoplovstvu izravno se pretvara u uštedu goriva tijekom vijeka trajanja koji se mjeri desetljećima. U električnim vozilima smanjenje mase produljuje domet ili dopušta smanjenje veličine baterije, s implikacijama troškova tijekom životnog vijeka vozila.
Obujam pokrića pri kojem se uloženo u alate za precizno lijevanje vraća varira ovisno o procesu i složenosti dijela. Alati za livenje po investiciji za aluminijske zrakoplovne dijelove obično se obnavljaju u nekoliko stotina dijelova. Alati za lijevanje aluminija pod pritiskom za automobilsku primjenu ekonomski su opravdani pri godišnjim količinama od nekoliko tisuća dijelova naviše, ovisno o cijeni kalupa.
Odabir partnera za lagano precizno lijevanje
Razlika u mogućnostima između dobavljača odljevaka je značajna. Ljevaonica opremljena za originalno lagano precizno lijevanje održava kontrolirano atmosfersko taljenje kako bi se spriječila oksidacija reaktivnih legura, kalibriranu CMM opremu za validaciju dimenzija, mogućnost CT skeniranja za unutarnju inspekciju kritičnih dijelova i dokumentiranu metaluršku kompetenciju za specifične porodice legura relevantne za primjenu. Certifikati kao što su AS9100 za zrakoplovstvo, ISO 13485 za medicinske uređaje i IATF 16949 za automobilsku industriju pouzdani su pokazatelji temeljne discipline procesa potrebne za dosljednu proizvodnju preciznih odljevaka u skladu sa specifikacijama.
Rano uključivanje dobavljača -- uključivanje ljevaonice tijekom projektiranja komponenti, a ne samo u fazi ponude -- dosljedno daje bolje rezultate. Inženjeri ljevaonice mogu identificirati značajke dizajna koje kompliciraju ili kompromitiraju lijevanje prije nego što se započne s alatom i mogu predložiti modifikacije geometrije koje čuvaju namjeru dizajna uz poboljšanje iskorištenja, konzistentnosti dimenzija i konačno cijene.