Kada nabavljate otkivke od legiranog čelika za novo vratilo zupčanika, konstrukcijski nosač ili komponentu za teške strojeve, dobavljač kojeg odaberete utjecat će ne samo na cijenu po dijelu, već i na granicu razvlačenja, vijek trajanja od zamora i dugoročnu pouzdanost vašeg konačnog sklopa. Sposoban partner trebao bi biti u stanju držati kemiju materijala unutar specifikacije, kontrolirati temperaturu kovanja i omjere deformacije te koordinirati sekundarne operacije kao što su toplinska obrada i strojna obrada. Prema našem iskustvu, prvi korak je usporedba potencijalnih dobavljača na temelju razreda materijala, kontrole procesa kovanja, sljedivosti kvalitete i mogućnosti strojne obrade nakon kovanja. Ovaj članak objašnjava svaki od ovih kriterija u praktičnom smislu i nudi popis za provjeru koji možete koristiti u svom sljedećem Zahtjevu za ponudu.
Što je kovanje legiranog čelika i zašto je važno
Legirani čelik nije jedan materijal, već obitelj inženjerskih čelika koji sadrže namjerne dodatke elemenata poput kroma, molibdena, nikla i vanadija. Ovi dodaci mijenjaju reakciju materijala na toplinsku obradu, poboljšavaju očvrsljivost i povećavaju žilavost na određenoj razini čvrstoće. Kovanjem se materijal preoblikuje dok je dovoljno vruć da se može plastično deformirati. Budući da zrnasta struktura slijedi obrise dijela, komponente od kovanog legiranog čelika imaju bolju otpornost na zamor i udar od komponenti izrezanih od pune šipke ili proizvedenih lijevanjem. Zbog toga se otkovci od legiranog čelika koriste u aplikacijama kao što su pogonski sklopovi automobila, osovine industrijskih pumpi, tlačni dijelovi za obradu vode, poljoprivredni strojevi i konstrukcijski elementi teške opreme.
Dobavljač otkivaka od legiranog čelika mora biti u mogućnosti objasniti, prije početka proizvodnje, koji stupanj ima smisla za vaše uvjete opterećenja. Na primjer, 4140 kovanje nudi dobru ravnotežu snage i žilavosti, što ga čini popularnim izborom za osovine i zupčanike. Otkovak 4340 ima veću prokaljivost i često se koristi za teške osovine i radilice. Otkovak 8620 može se kaliti nakon kovanja kako bi se stvorila površina otporna na habanje na čvrstoj jezgri. Važna točka je da dobavljač ne bi trebao jednostavno imati generičku vrstu čelika na zalihi; trebao bi razumjeti kako toplinska obrada utječe na konačna mehanička svojstva i biti spreman razgovarati s vama o kompromisima.
Kako procijeniti dobavljača otkivaka od legiranog čelika
Pokrivenost materijala i kontrola procesa
Započnite revizijom materijalne pokrivenosti dobavljača. Zatražite popis vrsta legiranih čelika koje redovito kuju. Popis bi trebao uključivati uobičajene ocjene poput 4130, 4140, 4340, 8620, 6150 i sve standarde koje koristite za svoj proizvod. Ako dobavljač radi s ograničenim skupom materijala, možda ćete biti prisiljeni zamijeniti ocjenu koja nije optimizirana za vaš dio. Certifikacija materijala još je jedna važna točka. Kovačka radionica trebala bi biti u mogućnosti osigurati potvrde o ispitivanju mlina i održavati sljedivost toplinskog broja od sirovog materijala do gotovog otkova.
Metoda kovanja i tolerancija
Pojasnite koristi li dobavljač otvoreno kovanje, zatvoreno kovanje, vruće ili hladno kovanje. Svaka metoda ima različite posljedice za geometriju dijela, cijenu alata i moguću toleranciju. Otvoreno kovanje prikladno je za velike komponente male količine. Zatvoreno kovanje omogućuje bolju ponovljivost i veće stope proizvodnje. Vruće kovanje smanjuje opterećenja kovanja i omogućuje veliko smanjenje poprečnog presjeka, dok hladno kovanje proizvodi izvrsnu završnu obradu površine i male dimenzije na manjim dijelovima. Dobavljač bi trebao preporučiti metodu koja odgovara vašim zahtjevima godišnje količine i kvalitete.
Sekundarne operacije
Većina kovanih dijelova ne isporučuje se kao sirovi otkivci. Potrebna im je strojna obrada za sjedišta ležajeva, navoje, utore za brtvljenje i kritične provrte. Dobavljač koji može izvesti CNC strojnu obradu nakon kovanja pomaže vam da izbjegnete slanje dijelova višestrukim dobavljačima. Kada je ista organizacija odgovorna za kovanje i strojnu obradu, odgovornost za koncentričnost, odstupanje i konačnu provjeru dimenzija ostaje na jednom dobavljaču. Možete vidjeti kako se raspravlja o tolerancijama dimenzija u našem članku o stupnjevi strojno obrađenih dijelova od legiranog čelika, tolerancije i smjernice za proizvodnju .
U isto vrijeme procijenite sposobnost dobavljača da upravlja toplinskom obradom i završnom obradom površine. Mnogi otkivci od legiranog čelika moraju se normalizirati, kaliti i poboljšati prije strojne obrade. Ako se toplinska obrada povjerava vanjskim dobavljačima, dobavljač bi trebao imati jasan procesni dokument i dosljednu provjeru za svaku seriju.
Vrste legiranih čelika i njihove tipične primjene
Sljedeća tablica navodi neke uobičajene vrste kovanja od legiranog čelika koji se koriste u industrijskim projektima. Koristite ovo kao referentnu točku, a ne kao konačni odabir materijala, jer će stvarni zahtjevi dizajna, debljina presjeka i standardne specifikacije odrediti najbolji izbor.
| Ocjena | Tipične značajke | Uobičajeni kovani dijelovi |
|---|---|---|
| 4130 | Srednje čvrstoće, dobra zavarljivost | Strukturni okviri, hidrauličke komponente |
| 4140 | Krom-molibden, uravnotežena žilavost i čvrstoća | Osovine, zupčanici, klipnjače, držači alata |
| 4340 | Visoka kaljivost, izvrsna otpornost na zamor | Osovine za teške uvjete rada, radilice, dijelovi zrakoplova |
| 8620 | Kaljena vrsta, čvrsta jezgra i površina otporna na habanje | Zupčanici, komponente prijenosa, bregaste osovine |
| 6150 | Visoka zamorna čvrstoća, karakteristike opruge | Dijelovi ovjesa, opruge, rudarski potrošni dijelovi |
Nakon što je ocjena potvrđena, sljedeći korak je usklađivanje rute kovanja s geometrijom komponente. Za industrijsku opremu i dijelove teških strojeva često se preferira vruće kovanje jer dopušta znatnu deformaciju i proizvodi dosljedna mehanička svojstva preko velikih poprečnih presjeka.
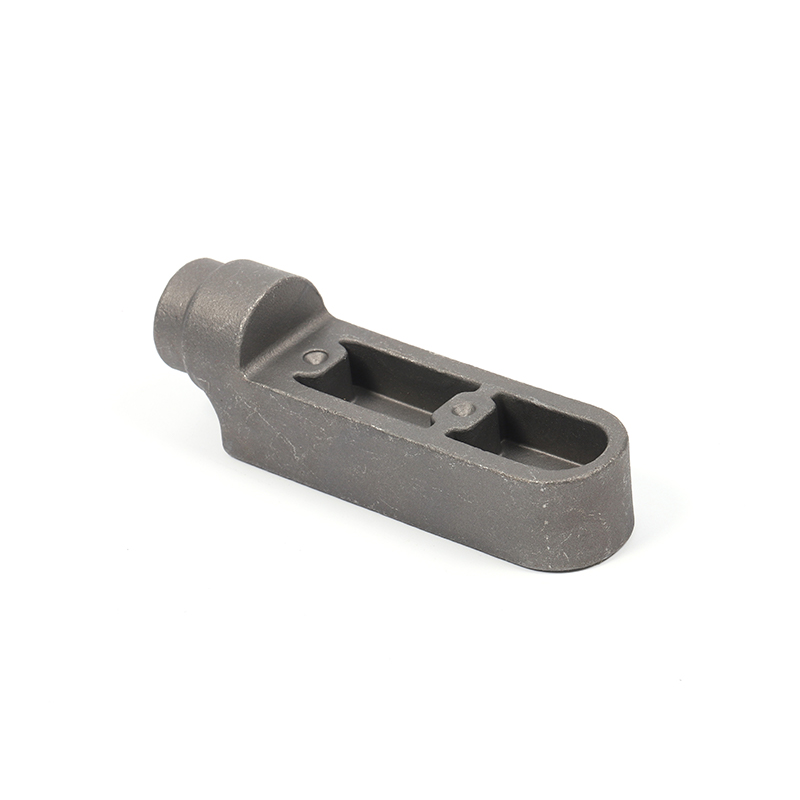
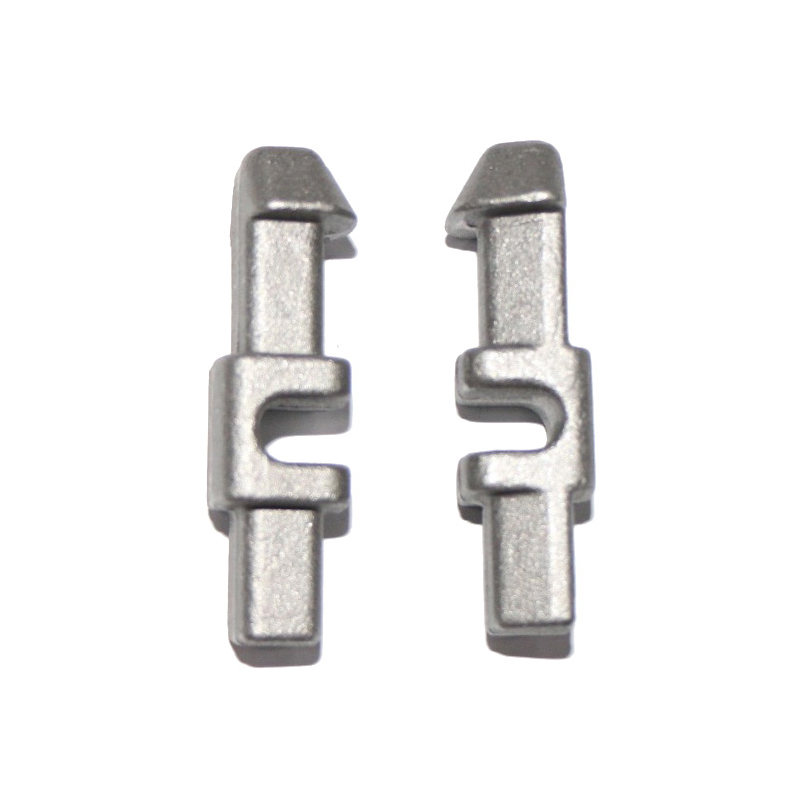 Vruće kovane komponente za industrijsku opremu i teške strojeve Ovaj odjeljak ističe vruće kovanje za industrijsku opremu i teške strojeve, gdje usklađivanje zrnate strukture s radnim opterećenjima poboljšava trajnost. Objašnjava zašto ovaj proces odgovara velikim presjecima i zahtjevnim primjenama. Pogledajte proizvod →
U našem pogonu, vruće kovanje se koristi za proizvodnju industrijske opreme i komponenti teških strojeva kao što su osovine s prirubnicama, nosivi blokovi i kućišta ventila. Proces kovanja omogućuje nam poravnanje zrnate strukture sa smjerom radnog opterećenja, što poboljšava trajnost komponente.
Kovanje automobila i preciznih mjenjača
Automobilska industrija jedan je od najzahtjevnijih potrošača otkivaka od legiranog čelika. U ovom sektoru, sigurnost i pouzdanost su regulirani, a zahtjevi za inspekciju dijelova su rigorozni. Kovani dijelovi od legiranog čelika kao što su osovine zupčanika, osovine, klipnjače i zglobovi upravljača odabrani su jer moraju izdržati opetovana ciklička opterećenja i povremene udarce bez preranog kvara. Kada procjenjujete dobavljača kovanja za automobile, raspitajte se o njegovom iskustvu s postupcima odobravanja proizvodnih dijelova i može li održavati statističku kontrolu procesa nad kritičnim dimenzijama.
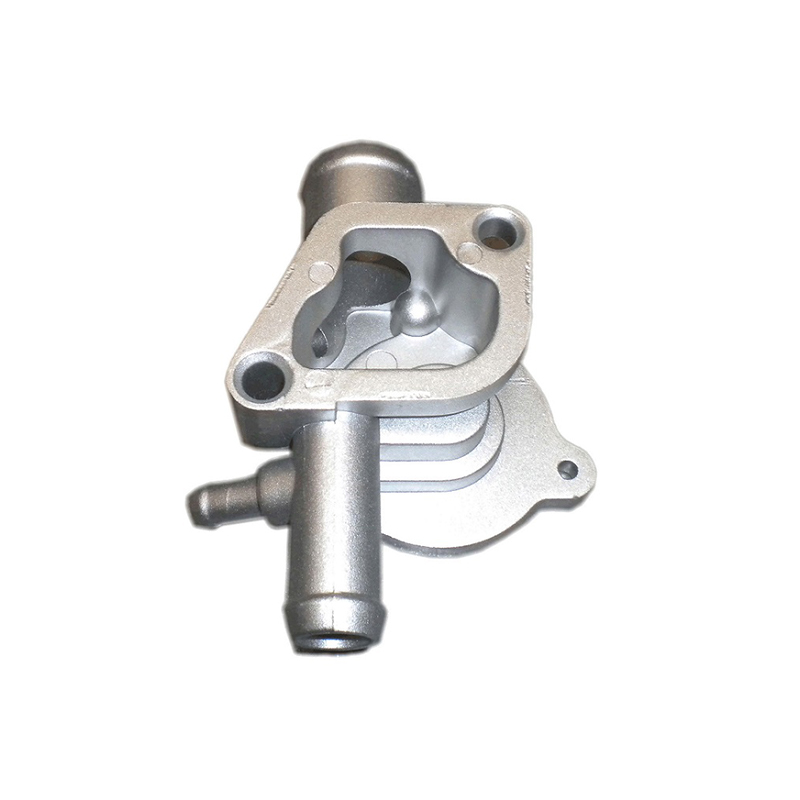
U Ningbo Chengen Machineryju proizvodimo vruće kovane autodijelove za kupce koji trebaju komponente od legiranog čelika s malim tolerancijama i dosljednim mehaničkim svojstvima.
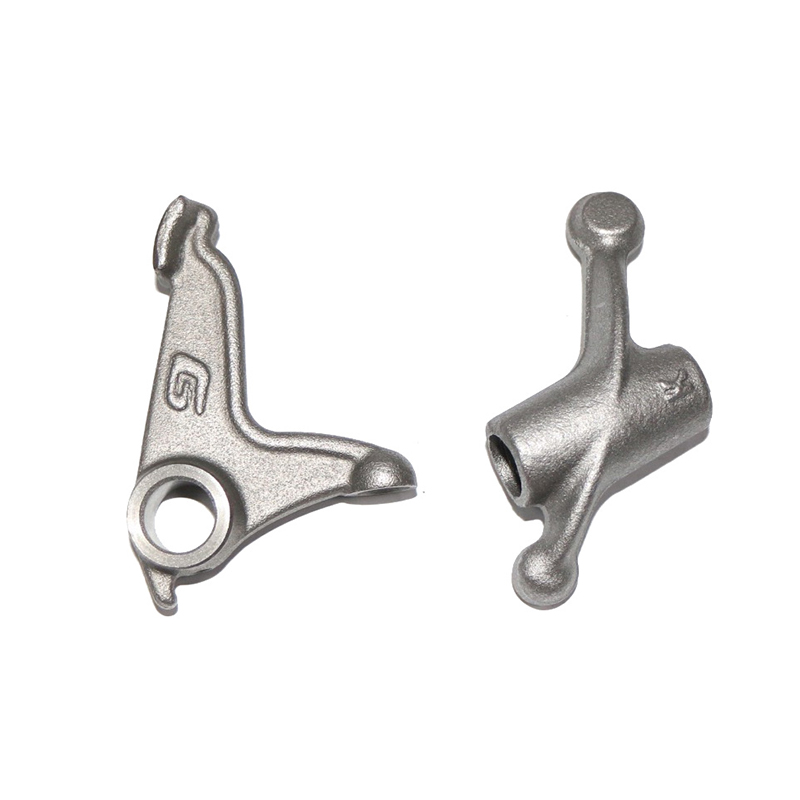 Vruće kovani autodijelovi s malim tolerancijama i dosljednim svojstvima Ovaj dio pokriva vruće kovane autodijelove za komponente od legiranog čelika koje zahtijevaju niske tolerancije i ujednačena mehanička svojstva. Kontekst naglašava važnost usklađivanja rute kovanja s geometrijom i kontroliranje nakupljanja tolerancije. Pogledajte proizvod →
Hladno kovanje također igra važnu ulogu u proizvodnji preciznih dijelova. Dijelovi kao što su prijenosni zupčanici, male osovine i komponente ventila često imaju koristi od hladnog kovanja jer je proces mrežastog ili gotovo mrežastog oblika, zahtijeva manje materijala i daje glatku završnu obradu. Za ove komponente dobavljač mora biti u mogućnosti kontrolirati nakupljanje tolerancije od kovanja preko CNC strojne obrade.
Obrada nakon kovanja i mogućnosti na jednom mjestu
Kovani proizvod rijetko je završni dio. Sjedišta ležajeva, utori za O-prstenove, navoji, provrti za lociranje i polirane površine zahtijevaju strojnu obradu nakon kovanja. Kada isti dobavljač upravlja i kovanjem i CNC strojnom obradom u jednom objektu, izbjegavate više koraka transporta i smanjujete rizik od dimenzionalnog neusklađenosti. Naše tvrtke Proizvodna baza od 12.000 četvornih metara obuhvaća kovanje, lijevanje, lijevanje pod pritiskom i CNC strojnu obradu, tako da jedna narudžba može prijeći od sirovog materijala do gotovog dijela bez napuštanja tvornice.
Hladno kovani precizni dijelovi prijenosa dobar su primjer primjene koja ovisi o ovoj integriranoj ruti. Ovi dijelovi moraju kombinirati visoku čvrstoću od hladnog oblikovanja s preciznom kontrolom dimenzija pri konačnoj strojnoj obradi. Ako su operacije kovanja i strojne obrade odvojene između tvrtki, održavanje čvrstog odstupanja i paralelizma postaje mnogo teže.
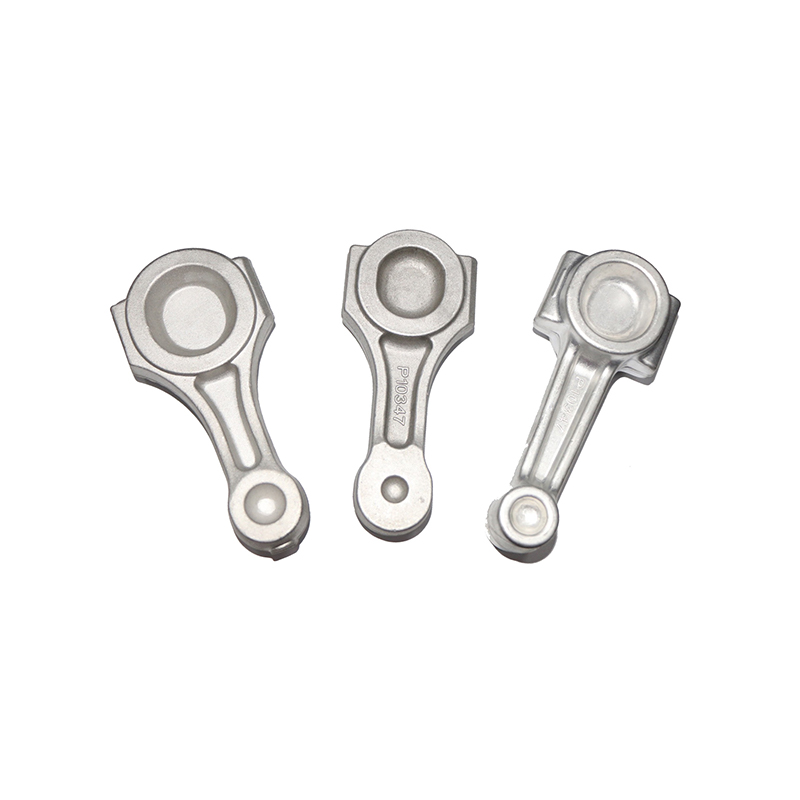 Hladno kovani precizni dijelovi prijenosa i integrirana strojna obrada Ovaj unos se fokusira na hladno kovane precizne dijelove prijenosa koji zahtijevaju visoku čvrstoću i preciznu kontrolu dimenzija. Pokazuje zašto je integracija kovanja i strojne obrade ključna za održavanje čvrstog odstupanja i paralelizma. Pogledajte proizvod →
Držeći ove operacije na jednom mjestu, naš tim za kvalitetu može izmjeriti kritične dimenzije nakon kovanja i ponovno nakon strojne obrade, što vam daje potpunu evidenciju stanja dijela u svakom koraku.
Sustavi kvalitete i što tražiti od dobavljača
Pitajte kako dobavljač provjerava mehanička svojstva nakon kovanja. Ispitivanja vlačne čvrstoće na kovanim kuponima mogu potvrditi granicu tečenja i krajnju vlačnu čvrstoću, dok ispitivanja tvrdoće mogu pokazati je li toplinska obrada bila učinkovita. Ako je dio kritičan za sigurnost, pitajte dobavljača može li izvršiti ultrazvučnu inspekciju, inspekciju magnetskim česticama ili inspekciju penetrantom. Metoda inspekcije mora biti navedena na crtežu, a dobavljač bi trebao biti voljan dodijeliti odgovornog inspektora za svaku seriju.
Sljedivost je još jedan ključni element. U dobro vođenoj kovačnici, svaki dio treba biti povezan sa svojim toplinskim brojem, šaržom otkovaka, ciklusom toplinske obrade i zapisnikom inspekcije. Ova razina dokumentacije nije dodatni posao; to je temelj pouzdanog opskrbnog lanca. Ako dio pokvari u servisu, sljedivi zapis omogućuje vam da brzo identificirate glavni uzrok umjesto stavljanja tisuća dijelova u karantenu.
Tijekom revizija dobavljača također pogledajte kako tvrtka postupa s nesukladnim materijalom. Stavlja li dobavljač odbijene dijelove u karantenu odmah? Podnosi li izvješća o korektivnim radnjama? Prati li stope otpada ili prerade? Dobavljač sa strukturiranim sustavom upravljanja kvalitetom će te informacije učiniti dostupnima bez oklijevanja.
Konačni zahvati
Odabir dobavljača otkivaka od legiranog čelika u konačnici je stvar balansiranja znanja o materijalima, sposobnosti procesa i upravljanja projektom. Najniža navedena cijena možda neće izgledati tako privlačno nakon kvara na terenu ili odgođene isporuke. Potražite dobavljača koji nudi vrste legiranog čelika koje trebate, ima pravi postupak kovanja za vašu geometriju, može izvesti sekundarnu strojnu obradu i toplinsku obradu u jednom objektu i transparentan je u pogledu zapisa o kvaliteti.
Prije nego što se posvetite punoj proizvodnji, pošaljite svoj crtež dijela i uvjete primjene dobavljaču i zatražite detaljan prijedlog. Prijedlog bi trebao uključivati ocjenu materijala, metodu kovanja, specifikaciju toplinske obrade, dodatak za strojnu obradu, metodu inspekcije, vrijeme isporuke i jediničnu cijenu. Ovaj pristup će vam pomoći da usporedite dobavljače na jednakim uvjetima i odaberete partnera koji će najvjerojatnije isporučiti dosljedne otkivke od legiranog čelika za vaše proizvode.